
Какая температура паяльника нужна для пайки
Правильная температура паяльника зависит от припоя, размера контакта, мощности инструмента и теплоёмкости детали. Для большинства работ с электроникой начинают примерно с 320–350 °C для свинцового припоя и 340–370 °C для бессвинцового, а затем корректируют температуру по поведению припоя и качеству пайки.
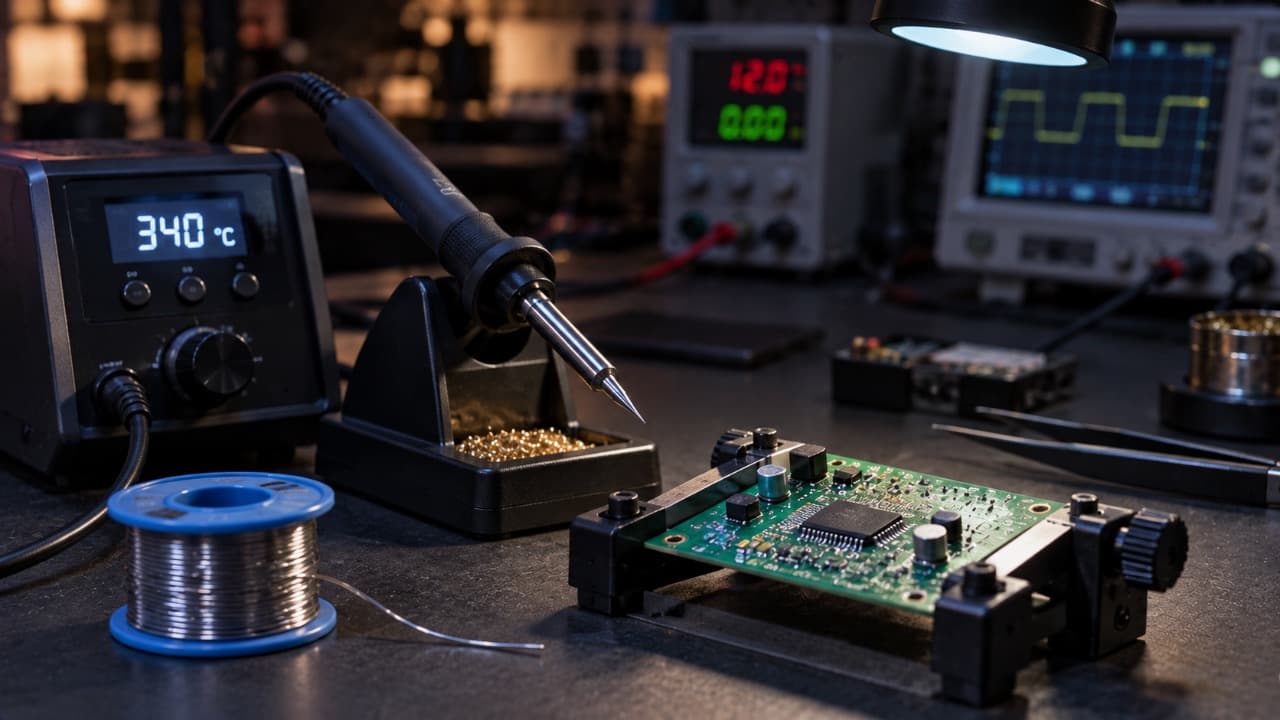
Температура жала должна быть выше температуры плавления припоя, но принцип «чем горячее, тем лучше» при пайке не работает.
Слишком холодное жало долго прогревает контакт и плохо растекает припой. Слишком горячее – быстро выжигает флюс, окисляет жало и повышает риск повредить площадку, провод или компонент.
Поэтому правильную температуру выбирают не по одной универсальной цифре, а по конкретной задаче.
Какая температура паяльника считается нормальной
Для электронной пайки можно использовать такие значения как отправную точку:
| Задача | Ориентировочная температура жала |
|---|---|
| Свинцовый припой | 320–350 °C |
| Бессвинцовый припой | 340–370 °C |
| Тонкие провода и небольшие контакты | 300–340 °C |
| Обычные выводные компоненты | 320–350 °C |
| SMD-компоненты | Обычно 300–350 °C, в зависимости от припоя |
| Толстые провода и массивные контакты | 350–380 °C, если мощности паяльника достаточно |
Это не жёсткие нормативы. Конкретная температура зависит от состава припоя, жала, мощности паяльника и теплоотвода самой платы.
Почему температура жала выше температуры плавления припоя
Например, распространённый свинцовый припой плавится примерно при температуре около 180–190 °C, но устанавливать паяльник на 190 °C недостаточно.
Жало должно передать тепло:
- припою;
- выводу компонента;
- контактной площадке;
- проводу;
- окружающей части платы.
Во время прикосновения температура жала также проседает.
Поэтому рабочая температура всегда имеет определённый запас относительно температуры плавления припоя.
Условно процесс выглядит так:
Нагретое жало
      ↓
контакт + вывод
      ↓
нагрев места пайки
      ↓
плавление и растекание припоя
Чем массивнее контакт, тем больше тепла нужно передать за короткое время.
Температура для свинцового припоя
Для обычного свинцового припоя при работе с электроникой удобной отправной точкой будет около 330 °C.
Например:
Начальная настройка: 330 °C

Припой плавится и хорошо растекается → оставить
Не хватает теплопередачи → немного увеличить
Флюс мгновенно сгорает и жало быстро темнеет → уменьшить
Для небольших выводов и тонких проводов высокой температуры обычно не требуется.
Если контакт массивный, лучше сначала использовать более подходящее жало и паяльник достаточной мощности, а не сразу поднимать температуру до максимума.
Температура для бессвинцового припоя
Бессвинцовые припои плавятся при более высокой температуре, поэтому рабочую температуру жала обычно тоже увеличивают.
В качестве начального значения можно использовать примерно 350–360 °C.
Если пайка выполняется нормально при более низкой температуре, повышать её без причины не нужно.
Какая температура нужна для пайки проводов
Для тонких медных проводов обычно достаточно примерно 320–350 °C со свинцовым припоем.
Но при пайке толстого провода ситуация меняется – медь быстро отводит тепло от жала.
Если провод плохо прогревается, правильнее использовать:
- более мощный паяльник;
- более массивное жало;
- хороший флюс;
- предварительное лужение провода.
Простое увеличение температуры иногда помогает, но при слабом паяльнике жало всё равно будет быстро остывать после касания меди.
Какая температура нужна для микросхем и SMD
Для мелких компонентов важнее короткое время нагрева, чем попытка использовать минимально возможную температуру.
Слишком холодным жалом приходится долго держать паяльник на площадке, что тоже нагревает компонент и плату.
Для обычной ручной пайки SMD можно начать примерно с:
Свинцовый припой: около 320 °C
Бессвинцовый припой: около 350 °C
Дальше температуру корректируют под конкретное жало, припой и плату.
Для чувствительных компонентов желательно ориентироваться также на рекомендации производителя и технологию монтажа.
Почему 400 °C не всегда паяет лучше
При высокой температуре припой действительно плавится быстрее, но одновременно возникают другие проблемы:
- флюс быстро испаряется и обугливается;
- жало интенсивнее окисляется;
- припой хуже смачивает окисленную поверхность;
- повышается риск отслоить контактную площадку;
- можно расплавить изоляцию провода;
- увеличивается тепловая нагрузка на компонент.
В результате очень горячий паяльник иногда паяет хуже, хотя припой на самом жале плавится мгновенно.
Если паяльник плохо плавит припой даже при высокой настройке, используйте решение Паяльник плохо плавит припой: что проверить.
Температура или мощность – что важнее
Это разные параметры.
Температура показывает, насколько горячим должно быть жало.
Мощность определяет, насколько быстро паяльник способен восполнять тепло, которое уходит в деталь.
Например, два паяльника могут быть установлены на одинаковые 350 °C:
Паяльник A: 20 Вт → жало быстро остывает на массивном контакте

Паяльник B: 80 Вт → станция быстро восстанавливает температуру
Поэтому мощный паяльник с регулировкой температуры не обязательно опаснее слабого. Наоборот, он может выполнить соединение быстрее и меньше времени нагревать плату.
Как понять, что температура слишком низкая
Признаки могут быть такими:
- припой долго не плавится;
- приходится долго держать жало на контакте;
- припой собирается в комок;
- соединение получается матовым и неровным;
- массивный контакт резко охлаждает жало;
- флюс уже испарился, а припой ещё плохо растекается.
Но похожие симптомы появляются и при загрязнённом или окисленном жале.
Если жало не покрывается тонким слоем припоя, смотрите решение Жало паяльника не лудится: причины и что делать.
Как понять, что температура слишком высокая
На чрезмерную температуру могут указывать:
- флюс мгновенно выгорает;
- появляется много дыма;
- жало быстро становится тёмным;
- припой окисляется прямо на жале;
- изоляция провода начинает плавиться;
- текстолит заметно темнеет;
- контактная площадка начинает отслаиваться.
Небольшое количество дыма от флюса при пайке само по себе нормально, но температура должна позволять спокойно сформировать соединение.
Если флюс дымит необычно сильно, используйте решение Флюс сильно дымит при пайке: нормально ли это.
Почему припой не прилипает даже при высокой температуре
Температура – только одно из условий нормальной пайки.
Припой может не смачивать поверхность из-за:
- окисления контакта;
- отсутствия подходящего флюса;
- грязной поверхности;
- окисленного жала;
- неподходящего припоя;
- плохой теплопередачи от жала к детали.
Поэтому увеличение температуры до максимума часто только ускоряет окисление.
Для этого сценария есть отдельное решение Припой не прилипает к плате или контакту: что делать.
Влияет ли форма жала на нужную температуру
Да, потому что форма определяет площадь теплового контакта.
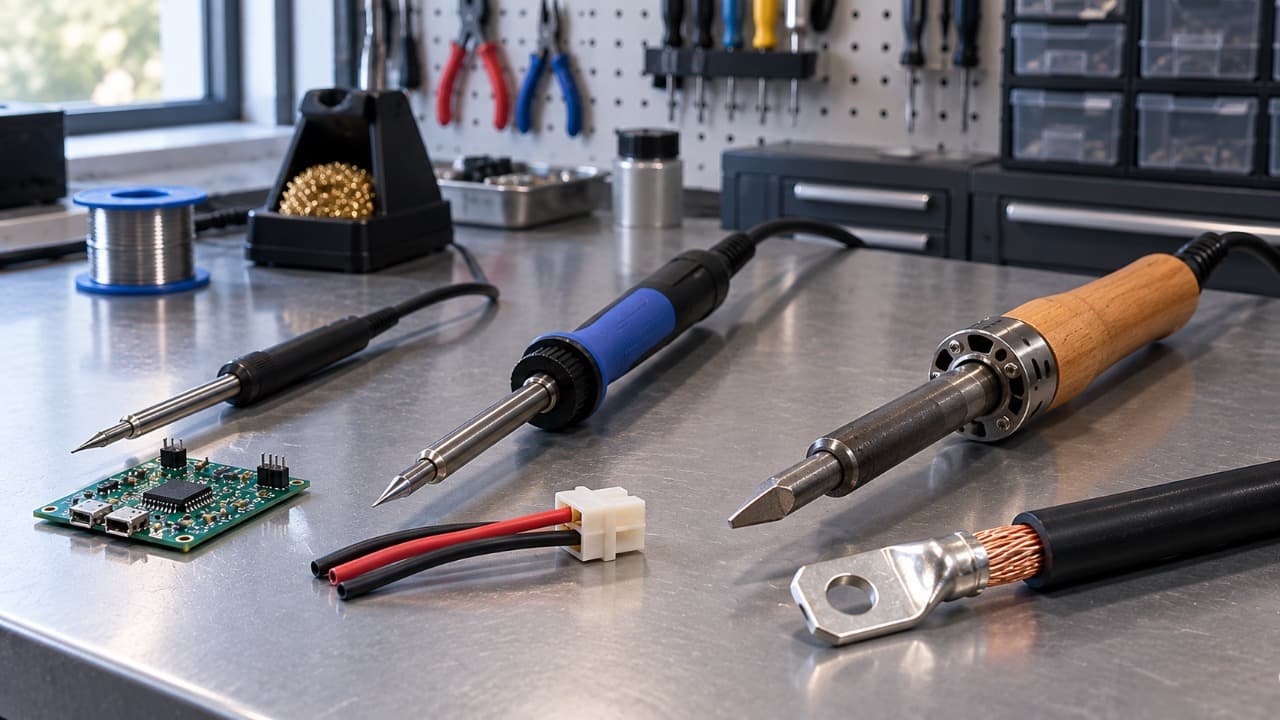
Тонкое игольчатое жало передаёт тепло небольшой площадью. На крупном контакте оно может быстро остывать даже при высокой температуре.
Широкое плоское жало передаёт больше тепла и зачастую позволяет выполнить ту же пайку при меньшей температуре и быстрее.
| Ситуация | Что лучше сделать |
|---|---|
| Мелкий SMD-компонент | Использовать подходящее небольшое жало |
| Обычный вывод компонента | Среднее плоское или скошенное жало |
| Толстый провод | Увеличить площадь жала |
| Большая земляная площадка | Использовать массивное жало и достаточную мощность |
| Припой не плавится только на крупной детали | Сначала проверить теплопередачу, а не только температуру |
Можно ли доверять цифре на дисплее паяльника
Не всегда полностью.
У бюджетной станции реальная температура кончика жала может отличаться от установленного значения. Кроме того, температура меняется при касании детали.
Например:
Установлено: 350 °C
Холостой ход: около заданной температуры
Касание массивного контакта: температура временно падает
Хорошая станция быстро компенсирует такое падение.
Если точность критична, температуру проверяют специальным измерителем для жала или термопарой, предназначенной для таких измерений.
С какой температуры начинать
Для обычной пайки электроники можно использовать простой алгоритм:
- Определите тип припоя.
- Для свинцового начните примерно с 320–330 °C.
- Для бессвинцового – примерно с 340–350 °C.
- Используйте чистое и залуженное жало.
- Добавьте подходящий флюс.
- Проверьте, как быстро прогревается соединение.
- При необходимости изменяйте температуру небольшими шагами.
Не нужно искать единственную «идеальную» температуру для всех работ.
Подробно сам процесс ручной пайки разобран в статье Как правильно паять паяльником с канифолью и оловом.
Обновлено:
Комментарии (0)